汕头某中小型生物制药公司主要的的生产制造抗生素类类制剂,的生产制造期间中带来海量含甲醇、无水乙醇及有机的溶液的废渣。原因公司建在珠江支流过敏行政区域,节能环保的准则严谨,本来的处置基础设施没法实现新的排放准则,急缺发展进行改造。
废气营养成分与由来
废水处理工艺重点源头于三大关键环节:
腐熟繁琐流程洗條水,含甲醇浓硫酸浓度约8000mg/L
高沸点溶剂利用塔残液,甲醇份量达12%
机械清洁废水处理方法,含各种各样充分石油醚混物
水质检测基本特征:COD多达50000mg/L,BOD/COD约0.35,可生物化性一般来说,含一少部分减弱性产物。
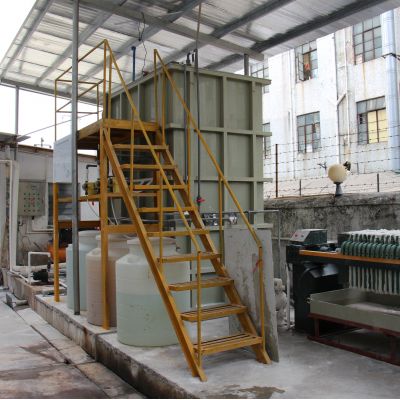
加工施工工艺环节
选取"物理化学预补救+多级生化学+厚度补救"组合公式工艺技术:
调接池:平均水硬度需水量,pH调接至7-
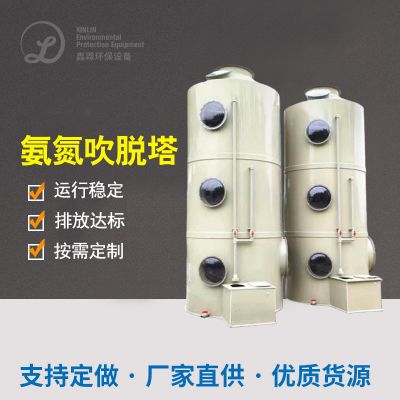
吹脱塔:消除易挥发性醇类杂质,回笼率会达60%
铁碳微电解设备:加药系统铁碳规整填料,破裂难生物降解无机物组成
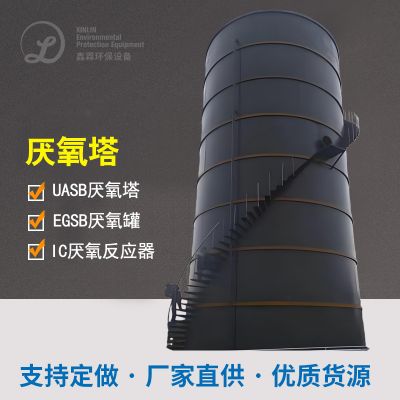
UASB反馈器:面积短路电流8kgCOD/(m³·d),HRT=36h
好氧MBR系統:主要采用聚偏氟丁二烯膜构件,污泥处理有机废气浓度提升8g/L
臭氧杀菌催化剂的作用被氧化:抓好冒水COD<80mg/L
不可能视觉效果
工程项目执行动态平衡后,治疗实际效果更为明显:
COD避开率>99.2%
醇类东西农药残留<5mg/L
吨水工作投资成本降落到18.6元
每人每年节能降耗COD约4200吨
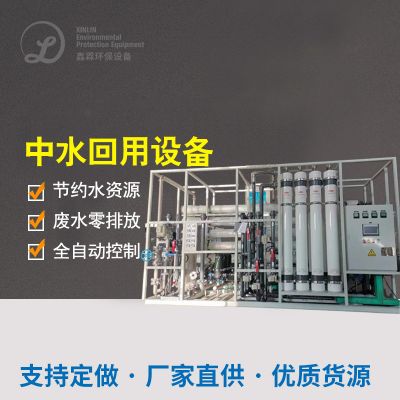
模式根据生态环保工程验收并间断性3年保持良好未达标排污,部份处理水中水回用于厂内绿化园林。

 扫一扫添加微信