一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
餐饮行业关键点:
蒸溜生产线上、发哮池等地域VOCs(甲醇、酯类、塑炼氢)密度偏高,味儿很重;
绿色环保查看平繁,面临着处罚危险;
傳統亲水性炭溶解直接费用高,调整频次短,技术支持心理压力很大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预办理分阶段:
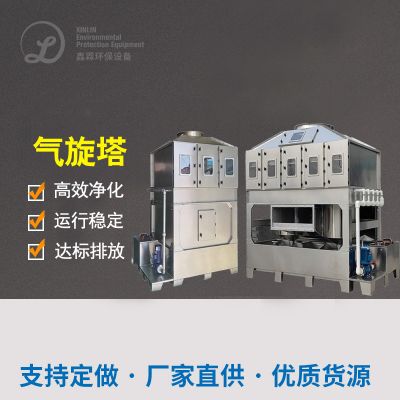
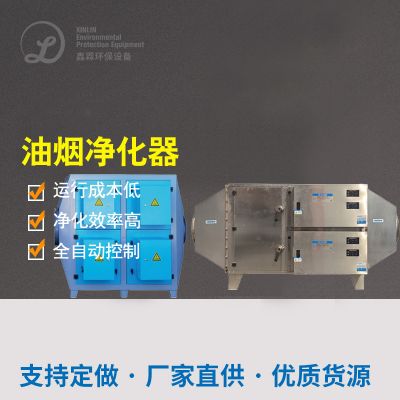
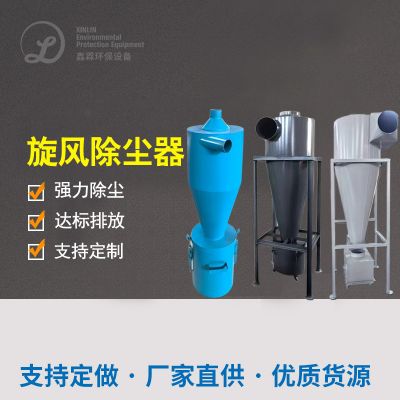
漩风收尘+如何消除静电气体吸附:避开工业废气在大中城市小粒煤尘及植物油脂。
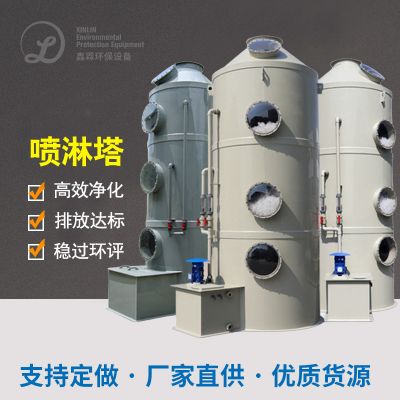
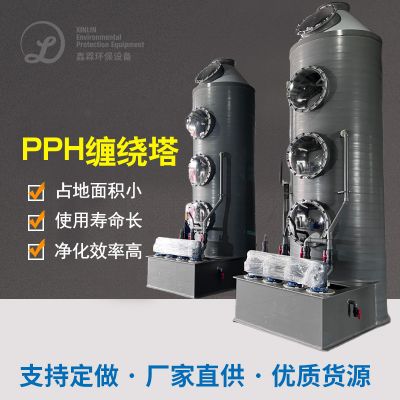
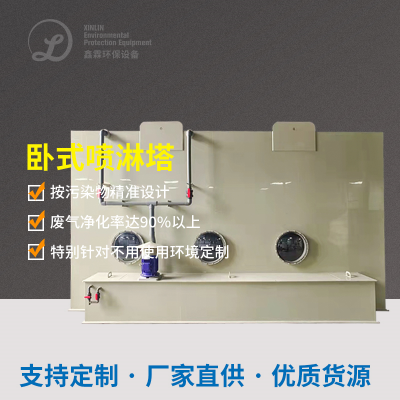
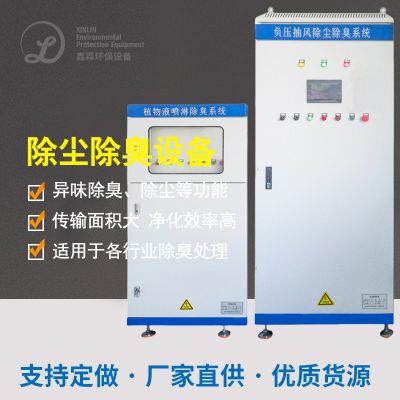
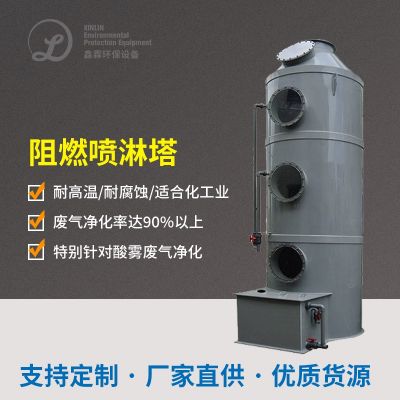
碱液自喷塔:与咸性空气(如硫化橡胶氢),大大减少后面生产设备氧化风险存在。
提高效率吸出步骤:
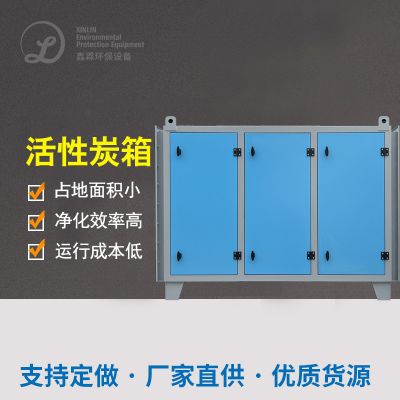
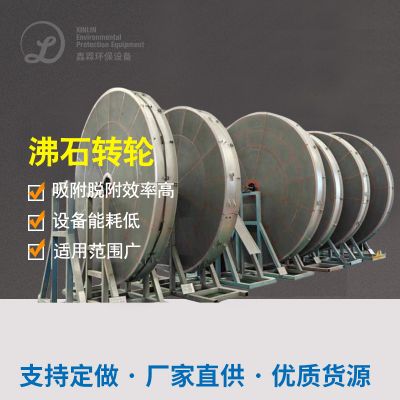
催化活性炭纤维过滤的能力:VOCs催化活性炭纤维过滤热效率≥95%,动态图催化活性炭纤维过滤储存量≥1.2kg/m³催化活性炭纤维;
转换摸式:吸-脱附循环系统进行,进行接连工作。
增韧渗透性炭仟维树脂吸附塔(2组电容串联):
深度.再生时段:
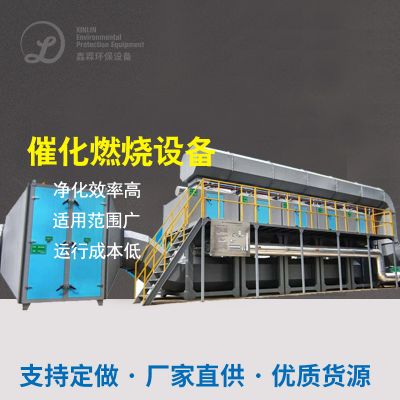
温暖调节:280-350℃恒溫焚烧,充分转换剩下的VOCs为CO₂和H₂O;
热量的回收利用:余热效率≥70%,降能源人工成本。
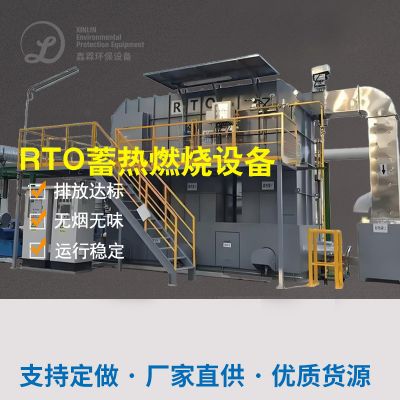
催化剂的作用复燃平衡装置(RTO):
三、设施设备选择型号与调试
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
探析:进行“吸咐+促使进行燃烧”组合式生产技术,依据PLC实时路况数据监测质量浓度半自动自动调节吸咐/脱附切换桌面率。
难题2:湿度更高以至于几丁质酶炭易饱和点
应对对策:预治理加建祛湿平衡装置(冷冻熟食低温干燥或膜分离处理),将烟粉尘露点调整在40℃之下。
关键问题3:酿酒厂房紧闭性差
方法:自定义差压集气系统的,覆盖面发哮池、灌装设备线等全具体流程产污点,极大减少无组织安排排污。
五、治疗感觉效验
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济能力经济收益:年减少活性酶类炭的采购费¥110万,压缩空气用电量大大减少40%;
市场竞争力:工业区及周围怪味消亡,公司职员举报率变低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信