等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该公司品牌年产值汽车遮盖件100万台,在职公司员工1200人。等正离子切工装配车间带来高质量氧化还原电位铝合金腐蚀物焊接烟尘氧化还原电位(Fe₂O₃、Al₂O₃等)、活性氧(O₃)、氮腐蚀物(NOₓ)及一腐蚀碳(CO)。公司品牌几次因焊接烟尘氧化还原电位排卸偏高(PM10质量氧化还原电位200-300mg/m³)被环保健康团队处理,面临着下市自查分险。的同时,传统式静电放电安装除尘设备器因含潮气影响除尘器布袋结霜现象,年维修保养手续费超200千元,且活性氧质量氧化还原电位偏高(0.3-0.5ppm)吸引在职公司员工呼吸道疾病道痛感。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
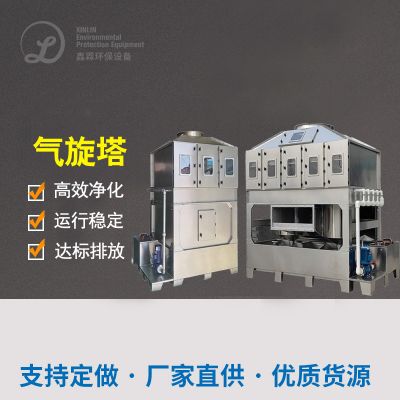
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
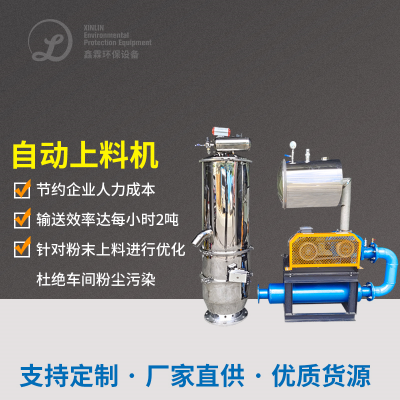
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
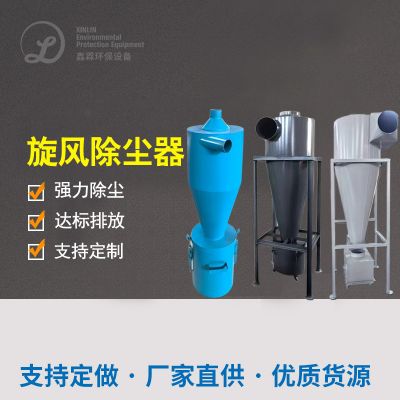
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
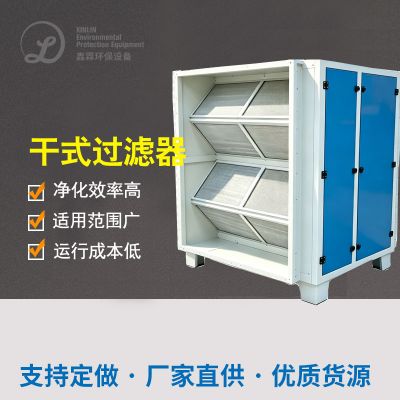
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
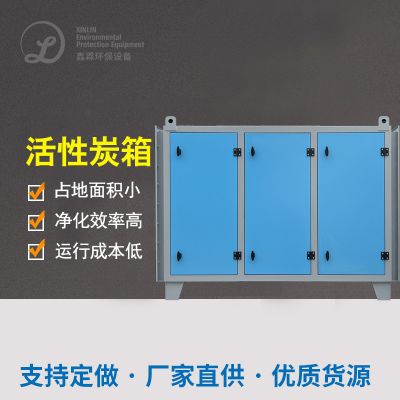
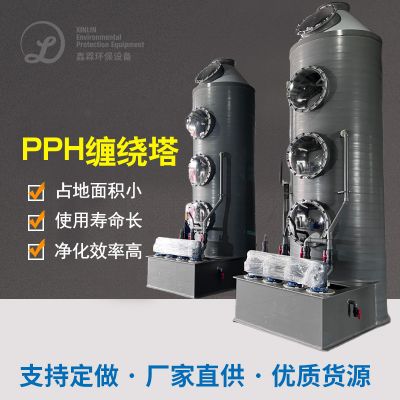
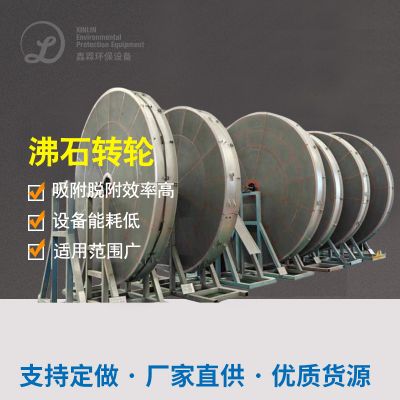
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
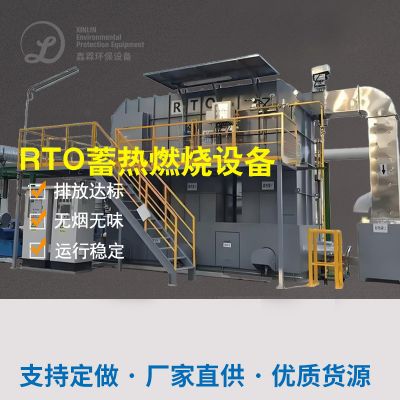
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
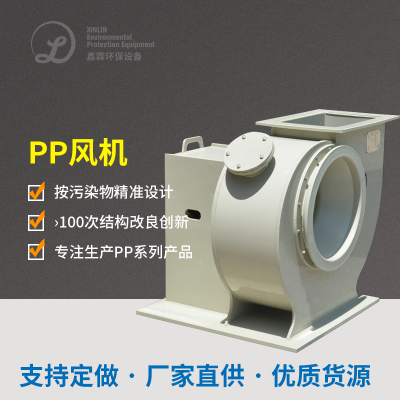
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该制造业中小企业分为等铝阴离子裁切科技制造黑色金属结构件,产生了很多有机气体。为减掉有机气体尾气排放,制造业中小企业配置了等铝阴离子裁切有机气体治理软件。
废气成分来源:
与汽车行业零元件制作企业公司这样,烟尘土中的塑料制脱色物尘土基本来原于塑料制材料的蒸发器掉和脱色;可以还富含其他损害物料,如切工辅助器气休拆分成会产生的损害气休、切工生态中的排放物蒸发器掉拆分成会产生的损害气休等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
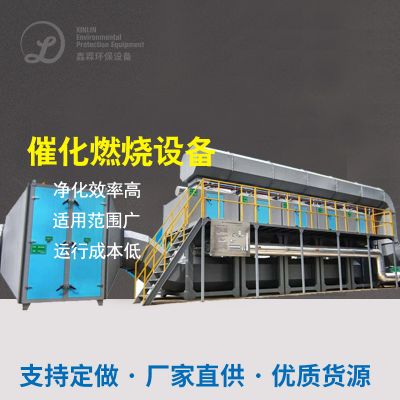
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
整理后烟粉尘中的颗粒肥料物和辐射危害空气氨水浓度更为明显减少,符合了国内节能环保规定。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该工业企业在等亚铁离子切割工作的过程中行成大批烟气,包含有金属材质水蒸气、阳极化合物物的物颗粒剂、一阳极化合物物的碳、二阳极化合物物的碳、氮阳极化合物物的物等有危害的东西。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
操作后气体污染物实现正常标准,本职工作生态环境到解决,在职员工正常到得到保障。

 扫一扫添加微信